
 この記事のポイント!
- 制約特定で全体最適目指す
- 5つの集中ステップ重視
- 共通認識で改善持続可能
制約理論は、組織や業務の成果を妨げている要因を見つけ、その解消に改善の力を集める経営の考え方です。人手を増やしたり、各部署の作業を速めたりしても、顧客に届く成果が増えないことがあります。その場合、個々の工程の効率ではなく、全体の流れを止めている「制約」に目を向ける必要があります。
制約理論はTOC(Theory of Constraints)の日本語名で、イスラエルの物理学者エリヤフ・ゴールドラットが提唱しました。製造業の生産管理を題材にしたビジネス小説『ザ・ゴール』を通じて広く知られましたが、対象は工場に限りません。プロジェクト、物流、営業、サービス提供など、複数の仕事がつながって成果を生む活動に応用できます。
大切なのは、目についた問題を片端から直すのではなく、どこを変えれば組織全体の成果が動くのかを見極めることです。制約の見つけ方、改善を進める手順、導入時に起きやすい失敗、他の改善手法との関係まで理解すると、自社の課題に応じて活用しやすくなります。まずは制約理論の基本から、実務に落とし込む視点まで順に整理します。
制約理論とは何か――全体の成果を決める要因に集中する
制約理論は、ひとつの組織や業務プロセスを、互いに影響し合う要素の集まりとして捉えます。工程、担当者、設備、ルール、情報の流れなどがつながっているとき、全体の成果は、それらのうち最も強く流れを妨げる要因に左右されます。そこを改善すると、局所的な効率ではなく、組織全体の処理量や成果を高めやすくなります。
たとえば、原材料の加工、組み立て、検査、出荷という順に作業が進む工場で、検査に対応できる人数が限られているとします。前工程がどれほど多く製品を作っても、検査を通過できる量が増えなければ、出荷量は伸びません。前工程の稼働率だけを上げると、検査待ちの仕掛品が積み上がり、保管場所や管理の負担が増えることもあります。
この考え方の中心にある「制約」は、必ずしも機械の能力不足や人手不足を意味しません。成果を制限する要因であれば、承認に時間がかかる社内ルール、情報の引き継ぎ漏れ、特定の人に判断が集中する仕組み、顧客需要の不足なども制約になり得ます。目に見える滞留だけに注目せず、なぜ流れが止まるのかを確かめることが必要です。
制約理論が重視するのは、部分最適ではなく全体最適です。部分最適とは、一つの部署や工程だけの効率を高めることです。一方、全体最適では、顧客に価値を届けるまでの流れや、組織が達成したい成果を基準に判断します。改善を始める前に、何を成果とみなすのかを決めておくと、作業量や稼働率の増加を成果と取り違えにくくなります。
制約の種類を知ると、表面の混雑に惑わされにくい
制約を正しく見極めるには、どのような形で現れるのかを知っておくと役立ちます。生産現場では設備の処理能力や作業者の技能が注目されがちですが、経営判断や組織の運用ルールも流れを左右します。現象だけで原因を決めつけず、制約の種類を仮説として整理すると、改善策の選択肢を広げられます。
物理的制約は、設備、人員、作業スペース、原材料、専門技能など、利用できる資源の量や能力に関係する制約です。特定の機械に負荷が集中していたり、資格を持つ担当者が限られていたりする場合が該当します。ただし、機械の稼働率が低いからといって、直ちに設備の増強が必要とは限りません。段取りや故障、材料待ちが時間を奪っている可能性も調べます。
方針的制約は、組織内のルール、評価制度、慣習、意思決定の方法などが仕事の流れを妨げている状態です。たとえば、すべての案件に同じ承認手順を求めるため、緊急度の高い依頼まで待たされることがあります。ルールは安全や品質を守るために設けられている場合もあるため、単に撤廃するのではなく、守る目的を確認し、必要な管理を残したまま流れを改善できないか検討します。
市場制約は、提供できる能力に対して顧客の需要が足りない状態を指します。生産量を増やす設備や人員があっても、販売先や受注が不足していれば、供給側を強化するだけでは成果につながりません。顧客が購入をためらう理由、商品の価値が伝わっているか、販売経路に問題がないかを調べます。制約は状況によって移るため、以前の改善対象に固執せず、現在の目的に照らして見直すことが重要です。
5つの集中ステップで改善を循環させる
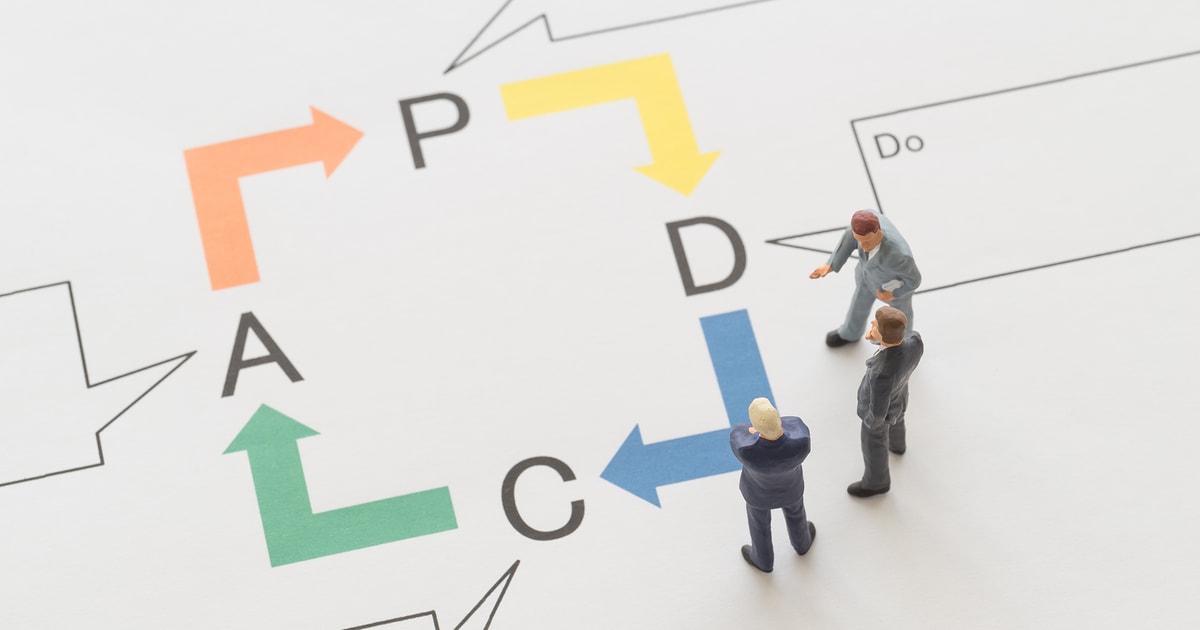
制約理論の実践で広く使われるのが「5つの集中ステップ」です。制約を特定して終わりにするのではなく、現状の能力を生かし、周囲の仕事の進め方を整えたうえで、必要なら能力そのものを高めます。改善によって制約が移ったら、もう一度全体を見直します。順番を守ることで、根拠の薄い増員や設備投資を急ぐのを避けやすくなります。
ステップ1:全体の流れから制約を特定する
最初に、組織が達成したい成果と、その成果に至るまでの仕事の流れを明確にします。製造なら受注から出荷まで、プロジェクトなら依頼の受付から納品までをひと続きのプロセスとして描きます。部署ごとの仕事を並べるだけでなく、受け渡しや待ち時間、手戻りがどこで生じるかも記録すると、流れを妨げている箇所を探しやすくなります。
候補を絞るときは、仕掛品や案件が特定の工程の前にたまり続けているか、その工程の遅れが後続作業や納期に影響しているかを確認します。担当者の残業や問い合わせが集中する場所も手がかりになります。ただし、混雑している場所が必ず制約とは限りません。一時的な繁忙や、計画の乱れによる滞留の可能性もあるため、一定期間の実績と現場観察を照らし合わせます。
また、制約が複数あるように見える場合は、相互の因果関係を整理します。材料の到着が遅れて機械が止まり、その結果、納期直前に検査へ負荷が集中することもあります。このとき、検査だけを改善しても、材料の遅れが残れば全体の成果は変わりません。目立つ症状と、その症状を生む原因を分けて考えることが、的外れな改善を防ぎます。
ステップ2・3:制約を生かし、他の仕事を合わせる
制約を見つけたら、まず現在の資源で制約の能力を十分に使えているかを確かめます。設備の点検や段取りを制約工程の稼働時間外に行う、必要な材料や情報を前もってそろえる、担当者が判断に必要な情報をすぐ確認できるようにする、といった方法があります。制約となる設備や人が待たされる理由を取り除くことが、能力を引き出す第一歩です。
次に、制約以外の工程や部門の仕事を、制約の処理能力に合わせて調整します。これを「従属」と呼びます。制約を超える量を前工程から送り込んでも、すぐに出荷できる量は増えず、仕掛品や未処理案件が膨らむ可能性があります。投入のタイミングや優先順位を整え、制約が必要とする仕事を適切な順序で渡すことで、無用な滞留を抑えます。
ここで大切なのは、制約以外の工程を止めること自体を目的にしない点です。品質確認や保全、教育など、将来の流れを支える活動まで一律に削ると、別の問題を生みます。制約に関係する仕事を優先しつつ、余力を改善活動や他の必要業務に振り向けるなど、全体の成果を基準に調整します。現場に理由を共有し、単なる作業抑制と受け取られないようにすることも欠かせません。
ステップ4・5:制約の能力を高め、次の課題へ移る
現状の資源を生かし、周囲の流れを調整しても成果が不足するなら、制約の能力を高める施策を検討します。設備の追加や更新、外部委託、人員の増強、複数担当者の育成、作業方法の変更などが選択肢になります。投資を判断する際は、制約の処理量を増やせば顧客に届く成果も増えるのか、前後の工程がその変化に対応できるのかを確認します。
能力を高めた後は、改善前に定めた指標で結果を確かめます。納期遵守率、出荷量、案件の完了数、待ち時間など、目標に直結する指標を選び、在庫や品質、残業といった副作用も合わせて見ます。数字が変わらない場合は、実行が定着していないのか、制約の見立てが違っていたのか、外部条件が変わったのかを切り分け、次の打ち手を決めます。
制約を緩和すると、別の工程や条件が新たな制約として現れることがあります。これは改善が失敗したという意味ではありません。以前は余裕があった工程に負荷が移るのは、全体の処理能力を引き上げた結果として起こり得ます。ただし、同じ設備や担当者を一度に複数の改善対象にしないよう、変化を追いながら次の対象を選びます。制約を改善し、再評価する循環を続けることが重要です。
制約を見つけるには、データと現場の事実を組み合わせる
制約の特定を経験や勘だけに頼ると、発言力の強い部門や、目につきやすい問題に改善資源が集まるおそれがあります。一方で、数値だけを見ても、その数値が生まれた背景までは分かりません。データで候補を絞り、現場で原因を確かめ、関係者への聞き取りで見落としを補うという進め方が現実的です。
製造現場であれば、工程ごとの処理量、稼働時間、停止理由、段取り時間、仕掛品の量、工程間の待ち時間、納期遅延などが材料になります。サービス業では、受付から対応完了までの時間、処理待ちの件数、差し戻し率、担当者ごとの処理状況などを確認できます。指標を増やしすぎるより、仕事の流れと成果の関係を説明できるデータを選び、同じ定義で継続して記録することが大切です。
待ち時間が長い工程は有力な候補ですが、それだけで判断するのは早計です。案件がその工程の前に多く滞留していても、顧客が待つ時間や最終的な処理量に影響していないなら、全体を制限する制約ではない可能性があります。逆に、滞留が見えにくい承認者や専門担当者が制約になっていることもあります。工程間の関係をたどり、どこで仕事が止まると最終成果が変わるのかを確かめます。
観察期間や対象範囲も慎重に決めます。月末だけ業務が集中する部署と、毎日安定して処理を続ける部署では、同じ指標でも意味が異なります。受注の種類や季節変動がある場合は、複数の期間や案件の特性を分けて比較します。データが十分にそろっていない場合は、小規模な記録から始めても構いません。記録作業の負担を抑えつつ、改善判断に必要な情報が集まる形を整えます。
業種ごとに変わる制約理論の使いどころ
制約理論は、仕事の流れがあり、その流れを妨げる要因が成果を左右している場面で活用できます。ただし、どの業種でも同じ制約や指標を使うわけではありません。顧客に何を届けるのか、どの段階で価値が生まれるのかを確認し、現場の実態に合った単位でプロセスを捉える必要があります。
製造・物流では、モノと情報の流れを見る
製造では、機械の加工能力だけでなく、段取り、検査、材料供給、作業者の技能などが制約になります。制約工程が止まらないよう、必要な部材や指示を事前に準備し、故障や品質不良による停止を減らします。制約以外の工程で過剰に生産しないよう投入量を調整すれば、仕掛品の増加を抑えながら、出荷までの流れを整えやすくなります。
この考え方を生産計画に具体化する方法のひとつが、DBR(ドラム・バッファー・ロープ)です。ドラムは制約工程が決める生産ペース、バッファーは制約が止まらないように備える時間や在庫の余裕、ロープは材料などを投入する量やタイミングを制御する仕組みを指します。余裕を過剰に積むのではなく、制約の稼働を守るために必要な範囲で設計し、状況に応じて見直します。
物流では、倉庫内の仕分けや検品、荷待ち、配車、拠点間の情報連携などを含めて考えます。たとえば、車両や作業員を増やしても、入荷予定が共有されず荷受け場の調整ができなければ、待機時間は減らないかもしれません。現場の処理能力だけではなく、到着予定や作業指示、拠点間の引き継ぎが適切なタイミングで届いているかを確認します。
プロジェクト・営業・サービスでは、仕事の優先順位を整える
プロジェクトでは、タスクの依存関係に加えて、複数の仕事を抱える担当者や専門設備の不足が制約になります。特定の担当者に確認やレビューが集中しているなら、着手案件を増やしても完了は進まず、未完了の作業が増えます。仕掛かりを抑え、制約となる担当者が重要な仕事に集中できるよう優先順位を明確にします。
TOCをプロジェクト管理に応用した考え方に、クリティカルチェーン・プロジェクトマネジメント(CCPM)があります。クリティカルチェーンとは、タスクの依存関係と人員などの資源制約を考慮した、プロジェクト完了を左右する作業のつながりです。個別タスクごとに余裕を抱え込むのではなく、プロジェクト全体のバッファーを置き、その消費状況を見て対策を判断します。導入時には、見積もりや進捗報告の方法も合わせて整えます。
営業やサービスでは、顧客への提案、見積もり、審査、問い合わせ対応などのどこで機会が止まるかを見ます。問い合わせ件数が多くても、回答の質や顧客の購入判断に問題があれば、受付人数を増やすだけでは受注や満足度に結びつかないことがあります。顧客が次の行動に進めない理由を調べ、社内の承認待ちや説明不足など、顧客接点の前後にある制約も含めて改善します。
成果を測る指標は、活動量ではなく全体の目的から選ぶ
制約理論では、改善の成果を全体の目的に結びつけて評価します。製造量や稼働率が上がったとしても、出荷や売上、顧客への価値が増えていなければ、改善の意味を再確認する必要があります。何を成果とするかは組織によって異なりますが、取り組みの開始時に目標を明確にすると、部門ごとの評価が食い違うのを防ぎやすくなります。
経営上の指標として用いられるスループットは、一定期間に組織が販売を通じて生み出す価値の流れを表す考え方です。単純な生産量や処理件数とは異なり、作ったものが顧客に届き、収益につながったかを意識します。制約を通過する製品や案件の組み合わせによって、同じ作業時間でも生み出す価値が変わることがあるため、仕事の優先順位を決める際にも役立ちます。
TOCの管理会計では、スループットに加えて、在庫と業務費用を考慮します。在庫は原材料や仕掛品、完成品など、販売を通じて価値に変わることを期待して組織が保有する資産です。業務費用は、在庫をスループットに変えるために継続してかかる費用を指します。売上だけでなく、滞留や運用コストも合わせて見ることで、短期的な生産増が経営全体に及ぼす影響を把握できます。
現場では、制約の稼働状況、停止理由、待ち時間、仕掛品、リードタイム、納期遵守などを補助指標として使います。リードタイムは、仕事の開始から完了までにかかる時間です。指標が多すぎると、数値の報告自体が目的化し、改善の判断が遅くなることがあります。全体の成果を示す指標と、制約の状態を示す指標を分け、定例の確認では変化と原因、次の行動を話し合います。
制約理論と他の改善手法は、目的と視点を分けて考える
制約理論とトヨタ生産方式、リーン、シックス・シグマなどは、いずれも業務や品質の改善に関わりますが、同じものではありません。手法の優劣を一律に決めるのではなく、何を問題として捉え、どの範囲の成果を高めたいのかを確認します。複数の考え方を組み合わせる場合も、指標や優先順位が矛盾しないように整理することが必要です。
トヨタ生産方式は、ジャスト・イン・タイムや自働化を柱に、必要なものを必要なときに必要な量だけ作ることや、異常が起きた際に止めて品質を確保することを重視します。現場でムダを見つけ、改善を続ける点は制約理論と共通しています。一方、制約理論は、全体の成果を制限する要因を見極め、そこを基準に改善の順番を決めることに重点があります。
リーンは、顧客価値に結びつかない活動をムダとして見直し、価値の流れを整える考え方です。シックス・シグマは、データ分析を通じて工程のばらつきや欠陥を減らし、品質を安定させる方法論です。制約理論が「どこを優先して改善すべきか」を考える視点を提供し、リーンやシックス・シグマが「選んだ場所をどう改善するか」を補う形も考えられます。
ただし、施策を並行して導入するだけでは、現場の負担や管理項目が増える場合があります。たとえば、全工程の稼働率を高める評価制度と、制約に合わせて投入を抑える運用を同時に求めると、担当者はどちらを優先すべきか判断できません。共通の目標と意思決定のルールを先に整え、現場が矛盾した指示を受けないようにします。手法の名称より、目指す成果と実際の行動が一致していることが大切です。
導入時に起きやすい失敗と、改善を続けるための対策
制約理論は原理がシンプルなため、「ボトルネックを探して改善すればよい」と理解されることがあります。しかし、制約の見立てを誤ったり、現場の協力を得ずに仕事のやり方を変えたりすると、効果が出ないばかりか、新たな負担を生むことがあります。改善の成否は、制約の特定だけでなく、目的の共有や実行後の検証にも左右されます。
よくある失敗は、目立つ混雑をそのまま根本原因とみなすことです。滞留の原因が設備の処理能力ではなく、作業指示の遅れや優先順位の頻繁な変更にあるなら、設備を追加しても問題は残ります。表面に現れた症状から原因をたどり、「何が起きているか」と「なぜ起きるか」を分けて整理します。必要に応じて、関係者と事実を確かめながら複数の仮説を比べます。
また、制約工程の稼働を優先するあまり、安全、品質、働きやすさを損なうことは避けなければなりません。休憩を削る、特定の人に負荷を集中させる、検査を省略するといった対策は、短期的に処理量を増やしても、事故や不良、離職につながるおそれがあります。改善案は、顧客価値と生産性だけでなく、安全性や品質、持続可能な働き方を守る条件と合わせて検討します。
改善後の見直しをしないことも、取り組みが続かない原因です。制約を緩和したあとに別の箇所へ負荷が移ったのに、古い計画や評価指標を使い続けると、過剰な仕掛品や新たな待ち時間が発生しかねません。一定の間隔でデータと現場を確認し、制約が変化していないか、改善策が定着しているかを見直します。改善を一度限りのプロジェクトではなく、日々の運営に組み込むことが大切です。
まとめ:制約を見極め、全体の流れを少しずつ変える
制約理論は、組織全体の成果を妨げている要因を特定し、改善の優先順位を明確にする考え方です。対象となる制約は、設備や人員の不足だけではなく、ルール、情報共有、判断の遅れ、顧客需要など多岐にわたります。目についた問題を個別に直すのではなく、仕事の流れと最終的な成果の関係を捉えることが出発点になります。
実践では、制約を特定し、現在の能力を生かし、他の仕事を制約に合わせ、必要な場合に能力を高めます。その後、成果と副作用を確認し、制約が移ったら次の改善に進みます。データだけで結論を出さず、現場の観察や関係者の声も照らし合わせることで、表面的な症状と根本原因を区別しやすくなります。
最初から全社の業務を変える必要はありません。まずは顧客への提供や納期に影響している流れをひとつ選び、どこで待ちや手戻りが生じているかを記録します。制約の候補を関係者と確認し、費用をかけずに取り除ける停止や情報不足がないかを試します。小さく始めて結果を確かめることで、制約理論を現場の実情に合わせて運用できます。
改善の目的は、ボトルネックをなくすことそのものではなく、顧客や組織にとって意味のある成果を持続して生み出すことです。稼働率や作業件数だけを追わず、納期、品質、在庫、負荷なども含めて全体を見渡しましょう。制約に焦点を当てることと、組織全体への影響を考えることを両立させれば、限られた資源を効果の大きい改善に結びつけやすくなります。







